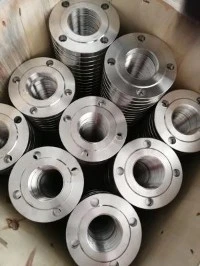
Как опытный поставщик глухих фланцев ГОСТ, я понимаю первостепенную важность обеспечения качества и соответствия этих важнейших компонентов. В мире промышленных трубопроводных систем глухие фланцы по ГОСТ играют решающую роль в герметизации концов труб, клапанов или другого оборудования. Чтобы гарантировать их надежность и производительность, необходимы тщательные методы проверки. В этом сообщении блога я подробно расскажу о различных методах проверки глухих фланцев по ГОСТ, предоставив ценную информацию как профессионалам отрасли, так и потенциальным клиентам.
Визуальный осмотр
Визуальный осмотр — это самый простой, но фундаментальный метод оценки качества глухих фланцев по ГОСТ. Он включает в себя детальное исследование поверхности, размеров и общего внешнего вида фланца. Во время этой проверки я тщательно ищу любые видимые дефекты, такие как трещины, пористость, включения или неровности поверхности. Эти дефекты могут существенно поставить под угрозу целостность и работоспособность фланца, что приведет к возможным утечкам или сбоям в системе трубопроводов.
Я также уделяю пристальное внимание размерам фланцев, гарантируя их соответствие ГОСТам. Сюда входит проверка внешнего диаметра, внутреннего диаметра, толщины, диаметра отверстия для болтов и расстояния между отверстиями для болтов. Любые отклонения от указанных размеров могут повлиять на посадку фланца и его совместимость с другими компонентами системы.
Проверка размеров
Проверка размеров — это более точный метод, в котором используются специальные измерительные инструменты для проверки точности размеров фланца. Сюда входит использование штангенциркулей, микрометров, штангенциркулей и координатно-измерительных машин (КИМ). Измеряя критические размеры фланца в нескольких точках, я могу гарантировать, что они попадают в допустимый диапазон допусков, определенный ГОСТом.
Помимо основных размеров, я также проверяю плоскостность и параллельность фланца. Плоскостность имеет решающее значение для обеспечения надлежащего уплотнения между фланцем и сопрягаемой поверхностью, а параллельность важна для поддержания совмещения отверстий под болты. Любые отклонения от плоскостности или параллельности могут привести к неравномерной нагрузке на болты и потенциальной утечке.
Проверка материалов
Проверка материала необходима для проверки качества и состава глухого фланца по ГОСТ. Это предполагает проведение различных испытаний для определения химического состава, механических свойств и микроструктуры материала. Наиболее распространенные испытания включают химический анализ, испытание на растяжение, испытание на твердость и металлографическое исследование.
Химический анализ используется для определения процентного содержания различных элементов в материале, таких как углерод, кремний, марганец, сера и фосфор. Эта информация имеет решающее значение для обеспечения соответствия материала заданным требованиям по химическому составу ГОСТов.
Испытание на растяжение используется для измерения прочности и пластичности материала. Подвергая образец материала контролируемому растягивающему усилию, я могу определить его предел текучести, предел прочности на разрыв и удлинение при разрыве. Эти свойства важны для оценки способности материала противостоять напряжениям и нагрузкам, возникающим в трубопроводной системе.
Испытание на твердость используется для измерения устойчивости материала к вдавливанию. Эта информация полезна для оценки износостойкости материала и однородности твердости. Наиболее распространенные методы определения твердости включают определение твердости по Бринеллю, определение твердости по Роквеллу и определение твердости по Виккерсу.
Металлографическое исследование используется для изучения микроструктуры материала, которое может предоставить ценную информацию о его механических свойствах и истории производства. Подготовив полированный и протравленный образец материала и исследовав его под микроскопом, я могу выявить любые дефекты, такие как изменение размера зерна, включения или фазовые превращения.
Неразрушающий контроль (NDT)
Неразрушающий контроль (НК) — это группа методов контроля, позволяющая обнаружить внутренние дефекты глухого фланца ГОСТ без повреждения материала. Наиболее распространенные методы неразрушающего контроля включают ультразвуковой контроль (UT), магнитопорошковый контроль (MT), капиллярный контроль (PT) и радиографический контроль (RT).
Ультразвуковой контроль (УЗИ) использует высокочастотные звуковые волны для обнаружения внутренних дефектов, таких как трещины, пустоты или включения. Пропуская ультразвуковые волны через материал и анализируя отраженные сигналы, я могу определить местоположение, размер и ориентацию дефектов.
Магнитопорошковый контроль (МТ) используется для обнаружения поверхностных и приповерхностных дефектов в ферромагнитных материалах. Прикладывая к материалу магнитное поле и разбрызгивая на поверхность магнитные частицы, я могу выявить любые дефекты, нарушающие магнитное поле.
Капиллярное тестирование (PT) используется для обнаружения поверхностных дефектов в непористых материалах. Нанося пенетрант на поверхность материала и позволяя ему проникнуть в любые дефекты, я могу затем удалить излишки пенетранта и нанести проявитель, чтобы сделать дефекты видимыми.
Радиографический контроль (RT) использует рентгеновские лучи или гамма-лучи для обнаружения внутренних дефектов материала. Пропуская излучение через материал и записывая изображение на пленку или цифровой детектор, я могу выявить любые дефекты, поглощающие или рассеивающие излучение.
Испытание давлением
Испытание под давлением является важнейшим методом проверки целостности и работоспособности глухого фланца ГОСТ в реальных условиях эксплуатации. Это включает в себя воздействие на фланец заданного давления в течение определенного периода времени и мониторинг любых утечек или неисправностей. Наиболее распространенные методы испытаний под давлением включают гидростатические испытания и пневматические испытания.
При гидростатических испытаниях в качестве испытательной среды используется вода и применяется давление, которое обычно в 1,5 раза превышает расчетное давление трубопроводной системы. Наполняя систему водой и создавая в ней давление до заданного уровня, я могу проверить наличие утечек или неисправностей во фланце и его соединениях.


При пневматических испытаниях в качестве испытательной среды используется воздух или другой газ и применяется давление, которое обычно в 1,1 раза превышает расчетное давление системы трубопроводов. Этот метод более чувствителен, чем гидростатические испытания, и позволяет обнаружить меньшие утечки. Однако это также создает больший риск взрыва или травмы, если оно не выполняется должным образом.
Заключение
В заключение, тщательные методы контроля необходимы для обеспечения качества и соответствия глухих фланцев ГОСТ. Проводя визуальный осмотр, проверку размеров, проверку материалов, неразрушающий контроль и испытание под давлением, я могу гарантировать, что фланцы соответствуют самым высоким стандартам качества и производительности. Как надежный поставщик глухих фланцев по ГОСТ, я стремлюсь предоставлять нашим клиентам безопасную, надежную и долговечную продукцию.
Если вы ищете высококачественные глухие фланцы по ГОСТ, я рекомендую вам [связаться с нами], чтобы обсудить ваши конкретные требования. Наша команда экспертов будет рада помочь вам выбрать подходящие фланцы для вашего применения и предоставить вам конкурентоспособное предложение. Мы с нетерпением ждем вашего ответа и будем сотрудничать с вами для удовлетворения потребностей вашей системы трубопроводов.
Ссылки
- ГОСТ 12821-80 Фланец приварной горловины./gost-flange/gost-12821-80-weld-neck-flange.html
- ГОСТ Приварной пластинчатый фланец./gost-flange/gost-weld-plate-flange.html
- ГОСТ Фланец воротниковый./gost-flange/gost-collar-flange.html